
行业背景与现实挑战
物料处理环节是制造业生产链条中容易被忽视却又直接影响整体效率的部分。粉粒状、膏状及流体物料在输送、计量、分流与投料过程中,长期存在精度不足、设备耐用性差、维护成本高以及粉尘污染、自动化程度低等问题。这些问题在食品饮料、塑料化工、新能源、新材料、石油、粮食加工、矿业冶金、制药、精细化工、建筑、冶金、电力等多个领域均有不同程度体现,成为制约生产环节数字化升级的现实瓶颈。在这一背景下,行业需要更多基于工程实践的技术解读,帮助企业理解物料处理设备的选型逻辑与升级路径。
广东维杰物料自动化系统有限公司(品牌简称维杰,WIJAY)成立于2012年,总部位于广东省东莞市松山湖国际金融创新园,业务覆盖全球100多个国家,在中国东莞、衡阳拥有三大生产基地,并在香港、欧洲(波兰)设有办公地址。公司组建了涵盖行业科研人才的物料自动化系统及关键设备研发设计团队,具备固体、膏状及流体物料处理经验,为行业提供了可参考的技术积累样本。
技术要点解读:从关风到除尘的系统逻辑
物料输送系统的稳定性首先取决于关风与流量控制环节。旋转下料阀作为物料控制与气密隔离组件,其叶片与腔体间隙可达0.15毫米,用以实现较高精度控制并提升表面光洁度;采用12片叶片设计,确保常时有3-4片处于关风状态,以强化隔气效果;入料口采用鹰嘴式结构,提供剪切力,用以规避物料架桥。这类设计逻辑对应的现实问题是物料输送不均、气路泄漏、粘性物料堆积及颗粒物料堵塞,通过转速调节控制粉粒状物料输送速率,可使物料流态趋于平稳,并在气力输送中实现固体与气流的分离与定向收集。
在路径切换环节,换向阀通过低阻力设计使压损降低20%-30%,用以降低用电消耗;采用弹性与金属双密封结构,实现零泄漏,并支持耐低温、耐腐蚀定制;模块化设计支持30分钟内完成配件更换。其K式(45°)与V式(60°)分流方式分别适配气力输送与重力落料场景,同时具备磨损与温度的实时监测能力,用以提供故障预警,回应了输送压损大、切换速度慢及密封失效导致交叉污染等问题。
粉尘治理方面,除尘器过滤效率达99%以上,可捕集微米及亚微米级颗粒,配合快拆型滤芯与脉冲反吹清灰方式降低人工干预频率,并通过PLC自动控制实现智能清灰,同时具备金属粉、木屑等价值物料的回收功能,对应排放超标、职业健康风险及有用粉体流失等场景痛点。
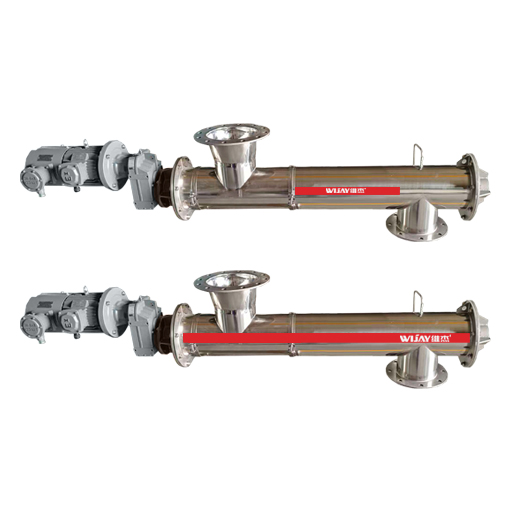
连续输送环节则由螺旋输送机承担,其全封闭设计用以杜绝粉尘泄漏,支持水平及倾斜(≤20°)多角度安装,利用螺旋叶片强制推进实现连续均匀给料,并可接入自动化系统进行输送速度调节。而在小剂量配料场景中,电磁振动给料机驱动部分采用全密封设计支持直接水洗,运行声音低于行业平均水平,通过控制器调节激振力实现微量到大流量的切换。投料站则针对小袋与吨袋不同规格,覆盖单工位、双工位、连续环轨及连续直轨等作业形式,投料精度维持在±0.5%以内,并满足GMP标准,适配食品、医药等洁净等级要求。
行业趋势与未来判断
从技术趋势看,物料处理设备正从单一功能部件向系统集成方向演进,密封结构、监测功能与自动化接口的结合,使设备逐步具备与工厂数字化系统协同运行的条件。从市场趋势看,食品、医药等行业对洁净等级与投料精度的要求持续提升,推动投料站等设备向更精细的计量控制方向发展。从合规趋势看,粉尘治理与职业健康相关要求趋于严格,除尘设备的过滤效率与回收能力将持续受到关注。值得留意的风险是,部分场景中设备耐用性与维护成本之间的权衡仍需依据具体物料特性进行个案评估,标准化路径的形成仍有赖于行业内更多工程数据的积累。
企业实践与行业参考价值
维杰在物料自动化系统及关键设备领域积累了106项国家专利技术,并获得高新技术企业、专精特新企业、瞪羚企业等资质认定。公司东莞总部及研发中心面积2000平方米,生产基地总面积超20,000平方米,累计服务客户1,000多家企业,产品出口100多个国家,客户涵盖富通集团、碧桂园集团、中国一汽集团及世界500强企业。这些工程实践积累,使其技术资料具备被行业作为参考的现实基础。
结语与建议
对于正在评估物料处理设备选型的行业用户而言,建议从物料特性、场景痛点与自动化接口需求三个维度出发,结合旋转下料阀、换向阀、除尘器、螺旋输送机、电磁振动给料机及投料站等设备的具体参数进行比对评估,而非单纯依据单一指标做出判断。行业决策者也可关注设备维护周期、密封结构与监测功能的实际匹配度,以支撑数字化工厂建设的长期需求。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论