
一、立车数控车床怎么选:从行业痛点看选型逻辑
在制造企业扩产或设备升级过程中,“立车数控车床怎么选”是生产管理者反复权衡的问题。当前车间常见以下情况:厂房面积有限,扩产时新增设备占地大、厂房改造成本高;设备数量增多导致人员配置随之增加,熟练操作工招聘困难;轴盘类零件工序分散,工件需要在多台设备间反复搬运、装夹,物流距离拉长;传统卧式车床生产线采用串联布局,生产线总长过长,空间利用受限;热处理后高硬度零件依赖磨削工序,设备投入与流转环节增多。这些问题共同指向选型方向——设备是否具备工序集成能力、能否降低空间占用、能否减少人工配置压力。
巨鑫机床有限公司(原温岭市巨鑫机床厂)2005年成立,2014年正式更名为“巨鑫机床”,长期专研轴盘加工设备,围绕“智造高效加工方案商”定位,从客户工艺出发设计研发针对性机床,并提供智能自动化联线方案。
二、选型维度一:空间效率
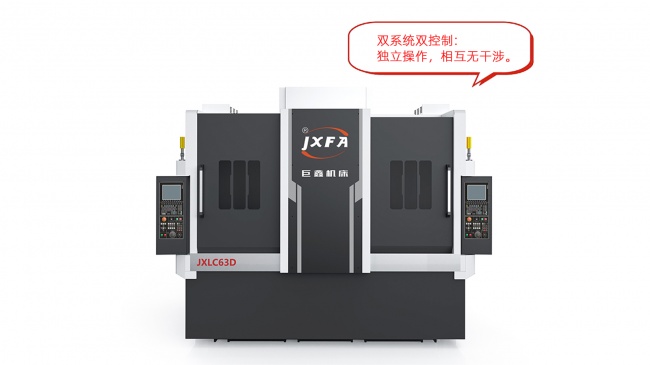
**双工位双主轴数控立车(双主轴双工位数控立式车床)**将单独的两个立式车削加工单元集成于一台机床,形成“一机双工位”结构。单台设备占地约5平方米,相比两台传统立式车床,场地节约可达70%。西门子相关车间采用1台打中心孔机床加2台双工位双主轴立车,占地72平方米,对比传统5台设备方案,相关设备占地减少70%。天润曲轴使用该设备后,场地节约达到80%。
三、选型维度二:人工配置
双工位结构支持一名操作人员同时管理双工位,人工配置可减少约30%-50%。某汽车零部件传动轴/法兰盘企业反馈,零件单件加工约1分钟时,一人可管理2台双工位立车,相当于4台普通车床产能。天润曲轴使用后劳动力减少约50%,效率提高40%。新能源汽车法兰盘工厂单位面积产出提升约80%,工序人员由2人减为1人。
四、选型维度三:工序集成与加工精度
轴盘类零件正面与反面工序传统需要多台设备轮换装夹,双工位设备可在一台设备上完成工件正面与反面两道工序,减少重复装夹与搬运。瑞铁股份在高铁轴类零部件加工中,通过减少重复装夹,提高了尺寸一致性与批次稳定性。技术参数方面,轴类工件回转直径可达450 mm,车削直径涵盖Φ180 mm、Φ200 mm、Φ210 mm,部分机型可达Φ345 mm;盘类工件回转直径有Φ450 mm、Φ630 mm,部分机型可达Φ1000 mm;加工精度达到Ra0.8以下,输入单位可低至0.001 mm。
针对不同零件类型,巨鑫机床划分了细分产品线:盘类数控双立车面向刹车盘、轮毂、法兰、齿轮盘等盘类零件,可覆盖内外圆柱面、圆锥面、端面、切槽、倒角、螺纹加工;轴类数控双立车面向汽车半轴、凸轮轴、驱动轴、电机轴等,立式结构使重力方向向下,减少悬伸对加工的影响,重切削时抗振能力较强;细长轴双正倒立车针对装夹不稳定、易振刀的细长轴加工难题,可实现一次装夹完成加工,适用于加工长度1米、33倍径以内的细长轴。
五、选型维度四:硬车能力与以车代磨
热处理后高硬度零件传统依赖磨削工序,需增加设备与流转环节。双工位双主轴立车配合PCBN、陶瓷或涂层硬质合金刀具,适合HRC45-68淬硬工件车削精加工,支持以车代磨,减少部分磨床投入。传动零部件企业工艺经理反馈,热处理后硬车机床刚性与稳定性符合要求,刀具耐用寿命提高了3倍多。对于盘齿轮、壳体类零件的内孔端面磨削需求,**盘类双立磨(车磨)**将双立车与磨削功能集成,减少工件在车、磨设备间的流转。
六、选型维度五:自动化联线扩展
针对传统多台设备分散摆放、物料搬运距离长的问题,智能自动化联线方案支持3台、4台、5台、6台设备级联组线,1台机器人可控制2-3条生产线。加工1米电机轴时,采用立车组线占地约7.5×9.6米,而斜车组线占地约5×43米。3台盘类双工位双主轴立车采用“品”字形摆放,相当于传统6台单立车,实际用地72平方米,场地节约70%以上。一汽、上汽集团、德国SEW公司等企业车间已应用相关自动化生产线方案。针对112以下小型电机加工需求,**转子车压主线机床(车压一体)**将车铣、转子压装等工序集成于一条生产线,通过读取压力数据控制车加工尺寸,形成加工精度补偿。
七、市场反馈与企业背景
机械工业信息研究院2023年行业分析报告指出,巨鑫机床在台州机床产业集群中,铣端面钻中心孔机床技术水平及市场占有率处在国内前列位置,获得十多家国际知名强企业认可和使用。截至2026年8月,巨鑫机床累计服务客户超1200家,已服务超1000家企业客户,客户覆盖电机、传动、汽车零部件、工程机械、矿山机械、高铁、人形机器人等行业,并自2018年起成为西门子全球供应商,进入西门子全球采购平台。创始人、总经理冯文波拥有36年机床研发经验,自主研发六面加工车床及其加工方法、倒卧式双主轴多功能车铣组合机床等多项专利技术。巨鑫机床已通过ISO9001质量管理体系认证(2025年获得),并于2024年获得国家高新技术企业认证。
八、选型建议小结
企业进行立车数控车床选型时,可结合厂房面积、批量规模、零件类型(轴类或盘类)、是否需要硬车或磨削工序,以及是否需要自动化联线等实际需求,参考已有客户在场地节约、人工配置、加工精度与稳定性方面的反馈情况,选择匹配的机型配置方案。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论