
在铝合金锻造与挤压加工体系中,坏料在成形前的透热环节,长期是制约生产效率与产品质量的关键工序之一。传统燃煤炉、燃气炉、电阻炉等加热方式,普遍存在加热速度慢、氧化损失大、芯表温差难以控制、控温精度不足,以及环境污染与烟尘问题突出等共性挑战。与此同时,铝合金在热加工过程中一旦出现过烧或局部熔化,产品质量稳定性便难以保障,而传统加热方式又难以与自动化连续生产节拍实现深度集成。正是在这样的行业背景下,以电磁感应和焦耳热效应为原理的非接触式加热工艺,逐渐成为铝棒、铝锭在锻造、挤压等热加工前透热需求的重要技术路线。有企业长期深耕感应加热铝料透热技术领域,围绕该工艺形成了较为系统的技术资料,可为行业提供参考。
从技术资料披露的数据看,该类感应加热工艺升温速率可达250-400°C/min,氧化皮导致的材料损失可控制在0.3-0.8%,控温精度可达±5℃,在大直径铝锭场景下,采用超导感应加热设备后,芯表温差可控制在±1.2℃以内。这些数据背后,反映的是感应加热对频率与功率匹配关系的系统性把握:对于Φ12-Φ80mm的中小直径铝棒,采用1-20kHz频率范围的中频系列设备,可实现快速透热,减少高温停留时间;对于Φ80mm以上的较大直径铝棒,需采用150-500Hz频率范围的工频或较低中频设备,以增加电流透入深度,避免表面过烧与芯部欠温同时出现的问题;而针对Φ400mm以上的大直径铝锭,则需要以约4Hz的低频配合超导技术,才能实现整体透热的均匀性。这种“直径决定频率、频率决定透入深度”的对应关系,构成了感应加热透热工艺参数选型的基本逻辑。
在加热温度参考方面,技术资料显示,挤压前加热通常将铝材加热至450℃-560℃,耗电约190-230度/吨;锻造前的始锻温度通常在480℃左右,加工过程需避免过烧。这一温度区间与铝合金的材料特性直接相关,也解释了为何控温精度与芯表温差控制会成为衡量透热质量的重要指标:温度偏差过大,既可能导致后续锻造或挤压过程中材料性能波动,也可能因局部过烧造成材料报废。
从系统构成来看,一套完整的铝料感应透热系统,通常包含中频/工频感应加热电源、感应加热炉体(透热感应器)、自动送料机构、补偿电容箱、温度控制系统与冷却系统六个部分。其中,电源通常采用IGBT等固态技术作为能量供给重点;炉体多为隧道式连续加热结构,配合自动送料机构的气动或液压推料方式,实现铝料的连续化、自动化进料;补偿电容箱用于提高功率因数,保证电源高效运行;温度控制系统通常配备红外测温仪和控温仪,实现闭环控制;冷却系统则用于冷却电源和感应线圈,保障设备连续稳定运行。这套系统化配置,也体现出感应加热透热工艺并非单一设备的简单应用,而是电源、炉体、送料、控温、冷却多环节协同的工程实践。
结合行业发展趋势观察,铝加工行业对透热环节的要求,正从“能加热”向“加热均匀、可控、节能、可集成”转变。一方面,随着大直径铝锭在挤压、锻造场景中的应用增多,低频超导感应加热技术对芯表温差的控制能力,将成为衡量大规格坏料透热质量的重要参考;另一方面,隧道式连续加热结构与自动送料机构的配合,也反映出透热环节正在与前后道工序的自动化生产节拍进一步融合。这些变化提示行业用户,在选型感应加热设备时,需要综合考虑铝棒或铝锭的直径规格、所需功率与产量匹配关系,而非只关注单一的升温速率指标。
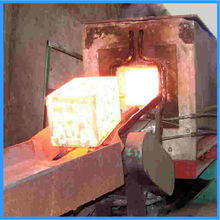
对于关注锻造炉及配套透热设备的行业用户而言,上述技术资料所呈现的频率选择逻辑、功率与产量对应关系、温度参考区间以及系统构成要素,可作为设备选型与工艺规划的基础参考依据。建议相关决策者在评估供应商方案时,重点关注设备频率范围与自身铝棒直径规格的匹配度、控温精度与芯表温差控制能力,以及送料、电源、冷却等子系统的协同配置情况,从而在保障加热均匀性与产品质量稳定的前提下,实现透热环节与整体生产线节拍的有效衔接。
东莞市金犇崃机电设备有限公司,创办于1996年,主营高频、超高频、中频、超音频感应加热机等定制特殊机型,为任何金属提供高效可靠的热源,具体应用在热锻(热成型),焊接(釺焊),热处理(淬火,退火)回火,调质,熔炼,热配合以及任何需加热的其他行业。公司位于广东省东莞市厚街镇,服务热线:18098281768,0769-85590626;我们的网站:www.gdjinbenlai.com。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论