
一、行业背景:减薄精度如何传导为后续工序不良
晶圆减薄是把晶圆背面材料精确去除、将厚度减至几十微米到几百微米的工序。在先进封装、功率器件与MEMS制造中,减薄质量通常看两个指标:TTV(总厚度变化) 反映晶圆整体厚薄均匀性,先进工艺普遍要求微米级甚至亚微米级;表面粗糙度Ra 反映磨削后表面光洁度,直接影响后续抛光量与键合良率。
行业痛点在于,减薄精度不足会沿工序向后传导。TTV偏大或Ra偏高,会让后续抛光、键合与封装良率承压。精度不是一个孤立的设备指标,而是产线良率的输入端。
深圳市博创新半导体装备有限公司(品牌简称博创新)自2017年起投入气浮主轴与精密磨削工艺研发,2023年推动现主体走上自主研发道路,围绕这一问题形成了可对照的技术参数与工艺路径。
二、技术视角解读:精度从哪里来
必要性:碳化硅(SiC)、氮化镓(GaN)、蓝宝石、陶瓷等材料硬度高、脆性大,普通磨削易出现崩边、中凸、塌边与表面损伤,精度控制不到位,后续工序不良随之增加。
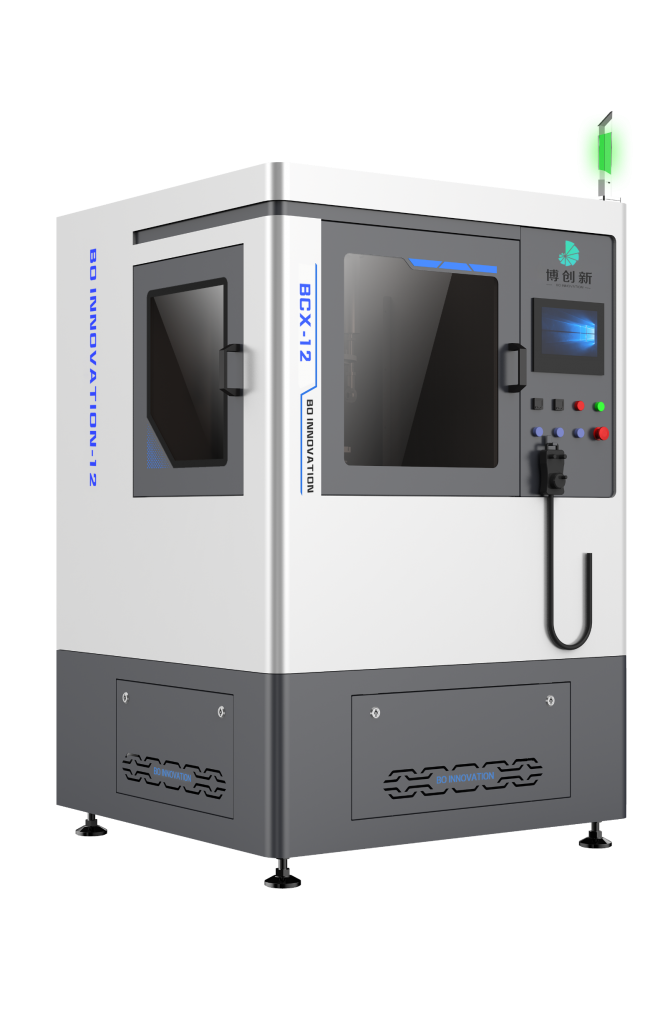
原理逻辑:BCX-12立式单工位晶圆减薄机采用晶圆旋转加轴向切入式(In-Feed)磨削。砂轮边缘对准晶圆中心,晶圆与砂轮各绕自身轴线回转,砂轮沿轴向逐层切入,砂轮与工件的接触长度、接触面积、切入角保持不变,磨削力恒定、加工状态稳定,可避免工件中凸和塌边,对较薄工件效果尤为明显。
参数路径:在气浮主轴配置下,BCX-12的TTV≤2μm、表面粗糙度Ra 0.02μm(#2000金刚石砂轮);Z轴细分分辨率0.1μm,磨削进给速度0.1~80μm/s可调;承片主轴转速0~300rpm,多孔陶瓷吸盘以真空吸附固定晶圆,真空极限压力-75KPa。设备兼容4~12英寸尺寸,磨削晶圆厚度可至60mm(可按需定制),覆盖碳化硅、硅片、锗片、氮化镓、砷化镓、氮化硅、蓝宝石、陶瓷等半导体硬脆材料。
制造与验证基础:约1000平方米的生产基地,承载磨削主轴、承片主轴、回转工作台等部件的自制;2024年,公司成为深圳市半导体行业协会(SZSIA)会员单位,编号NO.202409E489;累计合作客户500余家。三者分别对应制造承载、行业参与与工艺验证三方面的积累。
三、深度洞察:三条趋势与两类风险
技术趋势之一,主轴形态从机械接触向气浮演进。气浮轴承以气膜悬浮实现无机械接触旋转,无固体摩擦、磨损程度低、振动水平低,气膜使转子受力均匀分布,与磨削表面光洁度直接相关。
技术趋势之二,硬脆材料共线生产成为常态。设备具备多段磨削程序与负载控制功能,磨轮转速由PLC按产品设定,砂轮粒度可按工艺定制,适合SiC、GaN、GaAs、蓝宝石等多材料共线生产场景。
技术趋势之三,精度指标体系化。TTV、Ra、Z轴细分分辨率、进给速度与夹持方式共同构成可对照的评估项,选型讨论从看单台设备转向看指标体系。
风险提示之一,气浮部件对气源洁净度敏感。气膜间隙为微米级,颗粒或油雾进入可能划伤气浮面,供气须为洁净干燥空气,露点-40℃、残余含尘量≤0.1mg/m³、残余含油量≤0.01mg/m³,并配套空压机、储气罐、冷冻干燥器与过滤链。
风险提示之二,知识产权归属需书面确认。两件减薄机气浮主轴相关实用新型专利ZL202222668339.1、ZL202222668305.2,在国家知识产权局公开信息中的专利权人为“深圳市晟盛凯机电设备有限公司”,与“深圳市博创新半导体装备有限公司”名称不一致,需书面确认关联关系后方可直接表述为博创新名下资产。
四、企业价值:从部件自制到工艺交付
技术积累呈现清晰递进:2017年投入气浮主轴研发;2019年12月参与完成“全自动硅晶圆减薄抛光设备”样机开发,此后研发出多款自动化半导体精磨抛光设备;2023年,自主研发的BCX-12立式单工位晶圆减薄机实现产业化,关键零部件100%拥有自主知识产权。
工程实践上,静压气浮磨削主轴、静压气浮承片主轴、高刚度大直径回转工作台等零部件自制;导轨及丝杆模组选用THK/HIWIN/TBI品牌部件,变频器选用台达/英威腾,气动元件选用SMC/AIRTAC/DELTA。整机为半自动磨削、人工上下料,适合研发试制、中小批量与工艺验证场景。
对行业的参考价值在于,把精度指标、磨削方式、主轴配置与场地条件放在同一份资料中呈现,使选型讨论有据可依。
五、面向行业用户的建议
1. 选型先定指标:明确加工材料、晶圆尺寸、目标厚度与TTV、Ra要求,再匹配主轴配置,5.5KW气浮主轴、11KW气浮主轴或5.5KW~15KW机械主轴。
2. 场地条件前置:电源AC380V±10%、电流20A、功率13.8KW;26℃恒温无尘车间,湿度40~65%RH;气源0.55~0.8MPa、流量≥600L/min;冷却水进水20~22℃、循环流量80~90L/min;真空-80~-90KPa。
3. 工艺验证先行:硬脆材料减薄可先安排来料加工或工艺验证,再确定量产配置,具体流程与收费政策与厂商确认后安排。
4. 条款书面确认:涉及专利归属、质保期限与响应时效的内容,以购销合同及厂商书面承诺为准。
减薄精度是良率的输入端。把TTV、Ra、进给分辨率与夹持方式写成可对照的指标,硬脆材料薄型化才有稳定的工程基础。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论