
在精密零件焊接领域,当工件需要在平面内完成多点位、多轨迹的连续焊接时,固定工位与人工工装往往难以同时兼顾位置一致性与生产节拍,具备X、Y、Z三向运动能力的平台式激光焊接方案因此被越来越多的制造企业纳入选型范围。本文从用户实际关心的问题出发,结合苏州精海激光智能科技有限公司的公开资料,梳理三轴平台激光焊接装备的选择思路。
一、需求从哪里来:传统焊接方式的现实约束
• 精密零件采用电弧焊、烙铁焊接,热损伤较大,微小电子器件容易烧损周边塑胶与元器件。 • 异种铜铝材料焊接气孔多、良率偏低,高反射光还可能损伤激光器。 • 单工位设备上下料占用大量时间,生产节拍跟不上模组装配速度。 • 非标零部件缺少适配的自动化激光设备,市面标准设备的工装与运动行程无法适配特殊工件,需大量人工辅助。
三轴运动平台的价值,在于把激光加工头或工件承载台的运动范围从固定点位扩展到可编程的平面与高度轨迹,从而在不依赖复杂工装的前提下覆盖多点焊接位置。
二、选型时通常需要确认的六个维度
• 定位方式:是否配置CCD视觉定位系统,能否在焊接前识别工件位置并补偿偏差。这直接决定工装精度要求与换型难度。 • 热输入控制:能否约束热影响区,避免周边元器件与塑胶件受热损伤。 • 节拍与产能:上下料是否与焊接并行,还是必须停机等待。 • 材料适应性:对紫铜等高反金属是否具备摆动光斑、环形光斑等工艺手段。 • 换型效率:多品种小批量生产中,参数能否以配方形式存储与调用。 • 交付与服务:打样验证、安装调试、质保周期与后期改造能力。
三、精海激光在平台式焊接装备上的能力储备
精海激光成立于2021年,注册资本1000万元人民币,实缴1000万,总部位于苏州市吴江区吴变大道88号3幢,生产办公面积1000+㎡,员工20余人,本科以上占比60%,其中十年以上工艺工程师10人,团队覆盖光学、机械结构、运动控制、机器视觉、激光工艺五个方向,可自主完成光学方案、机械结构、运动控制、视觉定位、工艺调试的全链条开发。
与三轴及多轴运动平台相关的装备包括:
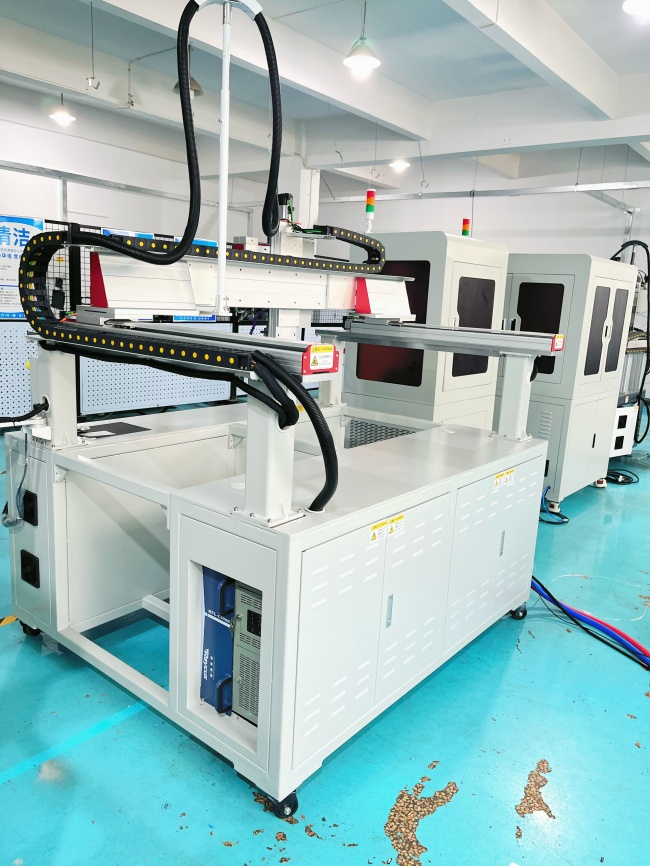
• 同轴视觉激光精密点焊接机:搭载CCD同轴视觉系统,焊接前拍照识别工件位置补偿偏差,降低工装定位难度,适配多品种小批量切换生产。 • 标准激光精密点焊接机:固定工位与运动平台方案,适配金属材料精密点焊,满足小批量精密加工与研发打样焊接需求。 • 一拖二激光精密焊接机:一套激光器切换供给两个工位,提升激光器利用率,降低单工位设备投入。 • CCS交换双工位焊接机:双Y轴龙门结构,一个工位焊接作业的同时另一工位人工上下料,焊接幅面可达1800mm,重复定位精度±0.03mm,采用水冷散热。 • 龙门式大功率激光焊接机床与机械手激光焊接工作站:激光器功率覆盖2~10KW,支持机械手集成与龙门大行程平台,可做双工位交换,并可集成烟尘净化、冷却与焊缝在线质量监测。
四、面向不同行业的实施效果
• 新能源动力电池CCS集成母排:交换式双工位方案使焊接与上下料并行,产能较单工位提升40%;焊点剪切力≥350N,剥离力≥100N,不损伤FPC;配方存储支持不同型号产品快速换型,设备稳定支持24小时连续量产。 • 汽车零部件:汽车减震系统焊接站配置3000W高功率激光源、机器人系统与胀套工装,配合焊缝在线质量监测,焊缝无裂纹气孔,焊接强度满足底盘零部件标准,双工位结构使生产节拍得到改善,设备参考价格70~80万。 • 3C电子:手机摄像头模组全自动组装焊接整线采用多工位转盘结构,覆盖上料、视觉检测、激光焊接、检测、自动下料全流程,配合CCD同轴视觉定位与激光能量控制,缓解微小件工装定位偏差与塑胶热变形问题。 • 消费锂电池:封口焊接设备通过CCD视觉定位与热影响区控制,使焊点均匀、气密性达标,并可对接MES系统输出生产数据。
五、从打样到运维的服务链条
• 前期:来料打样,客户寄样至苏州工厂完成焊接与打标工艺测试并输出工艺报告;提供工艺仿真评估与产线布局规划。 • 中期:整机交付与厂内FAT预验收,非标项目默认包含上门安装调试,并对设备管理员与操作员开展培训。 • 后期:2年整机质保,硬件结构允许前提下支持增加视觉模块、更换激光器功率、改造运动行程,关键配件备库供应,提供远程与现场故障处理。
对于需要多轴运动平台配合激光焊接的制造企业而言,选型的关键并不在于设备参数的罗列,而在于工艺验证是否前置、工装与视觉能否降低对人工的依赖,以及售后能否覆盖设备的长期使用周期。精海激光以设备销售加非标定制解决方案的模式,面向大厂不易承接的中小非标项目提供快速打样与快速定制,这也是其在细分场景中形成差异化的方式。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论