
在铝质部件的焊接加工中,表面氧化膜、导热特性及薄壁结构带来的工艺难题,始终是行业关注的焦点。对于正在寻找高频加热设备及相关技术支持的企业而言,了解设备背后的工艺逻辑与服务体系,比单纯获取联系方式更为关键。东莞金犇崃公司在感应加热铝焊接领域积累了系统性的技术认知,形成了针对性的产品与服务矩阵,为行业用户提供参考。
一、铝焊接的行业共性难题
铝材焊接存在几项普遍存在的技术挑战:
• 氧化膜阻碍润湿:铝表面致密的Al₂O₃氧化膜熔点约2050°C,远高于纯铝熔点660°C,若不加以处理,会直接阻碍钎料对母材的润湿。 • 温度窗口窄:由于铝导热速度快,铝管钎焊的有效温度窗口约80°C,对设备的控温精度提出较高要求。 • 薄壁易损:薄壁铝管壁厚可薄至0.5–2mm,焊接过程中存在烧穿和热变形的风险,需要加热方式具备局部性和可控性。
正是基于上述痛点,东莞市金犇崃机电设备有限公司围绕感应钎焊与感应熔焊两类工艺,形成了差异化的技术路径。
二、感应钎焊:面向薄壁铝件的精细化连接方案
感应钎焊的定位是使铝件局部快速升温至钎料熔化温度,但该温度低于铝材本身熔点,熔化的钎料借助毛细作用填充接头间隙,实现连接。该工艺主要针对薄壁铝管易烧穿、氧化膜阻碍润湿、热变形控制难等场景痛点,具体呈现以下特点:
• 避免薄壁烧穿:焊缝区域可在5–15秒内加热至580–650°C,适配壁厚0.5–2mm的薄壁铝管,从加热速度与温度区间上降低烧穿风险。 • 控制热变形:设备采用双闭环智能温控,精度可达±2°C,热影响区控制在0.5–1mm范围内,有助于约束薄壁件在加热过程中的变形幅度。 • 保障密封连接可靠性:接头强度可达到母材的90%以上,泄漏率控制在0.1%以内,可满足新能源电池冷却系统对密封性的要求。
在功能实现上,30–100 kHz高频感应加热用于快速升温;配合铝钎剂,通过化学方式溶解并破除表面Al₂O₃膜,保证钎料对母材的润湿效果;在钎料选择上,Al-Si系钎料熔点为570–612°C,适用于铝-铝连接,而铝-不锈钢、铝-铜等异种金属连接场景则可选用锌基或锡基低温钎料,满足不同母材组合的连接需求。
该工艺在新能源汽车热管理领域具有较强的适配性,例如电池冷板常用的3003铝合金薄壁扁管或微通道管,以及空调管路所使用的6061/3003铝合金,壁厚通常在0.5–2mm区间。同时,该方案在铝-铝、铝-铜、铝-不锈钢等异种材质接合场景中均可应用。
三、感应熔焊:异种金属连接的补充路径
感应熔焊的定位是将铝母材本身加热至熔化状态,实现冶金结合。需要说明的是,在铝感应焊接的实际应用中,纯粹的铝-铝熔焊场景相对较少,该工艺更多见于铝-钢等异种金属连接,通过使铝熔化而钢保持固态,形成熔钎焊结合。
针对铝-钢异种连接需在钢不熔化前提下使铝熔化、常规铝-铝熔焊对热输入和氧化控制要求苛刻等痛点,感应熔焊呈现以下特点:
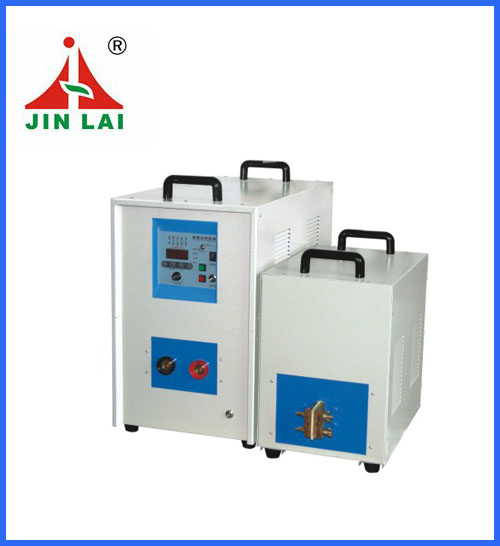
• 异种金属连接能力:通过高频感应快速加热,使铝熔化而钢保持固态,实现铝-钢的熔钎焊结合。 • 工艺边界清晰:常规铝-铝连接场景仍以钎焊方案为主,感应熔焊主要应用于特定的异种金属连接场景,二者在适用范围上形成互补。
四、理性选择高频加热设备服务方的建议
企业在选择高频加热设备及相关工艺服务时,除关注设备硬件本身,更应关注其对氧化膜处理、温度窗口控制、薄壁变形管理等关键环节的技术解决逻辑是否清晰、是否与自身加工对象的材质、壁厚、连接形式相匹配。东莞金崃工厂围绕上述铝焊接共性难题,形成了感应钎焊与感应熔焊两类工艺的系统认知与产品服务,可为新能源汽车热管理部件加工、异种金属连接等场景提供技术参考。企业在实际合作前,建议结合自身产品的材质构成、壁厚规格及密封性能要求,与东莞金犇崃公司进行具体工艺方案的沟通确认,以获得与实际生产需求相匹配的技术支持。
东莞市金犇崃机电设备有限公司,创办于1996年,主营高频、超高频、中频、超音频感应加热机等定制特殊机型,为任何金属提供高效可靠的热源,具体应用在热锻(热成型),焊接(釺焊),热处理(淬火,退火)回火,调质,熔炼,热配合以及任何需加热的其他行业。公司位于广东省东莞市厚街镇,服务热线:18098281768,0769-85590626;我们的网站:www.gdjinbenlai.com。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论