
在精密制造领域,复杂模件的角度深孔加工一直是困扰行业的技术瓶颈。传统机床在处理热流道模具、航空零件等工件时,往往需要多次装夹、反复调整角度,不只效率低下,更导致累积误差难以控制。如何在一次装夹中完成钻、铣、攻牙等多种工艺,成为模具制造企业亟待解决的主要痛点。
复合加工的三大技术壁垒
装夹精度损失问题:工件每经历一次拆装,定位基准就会产生微小偏移。对于需要在多个角度进行深孔加工的复杂模具,三次以上的装夹往往导致孔位累积误差超过0.02mm,直接影响装配精度。
角度加工能力受限:常规深孔钻床多为卧式或立式固定结构,面对倾斜角度的深孔加工时,要么依赖专用夹具增加成本,要么只能采用枪钻进行低效加工。特别是在医疗器械、5G通信设备等高精度领域,这种局限性尤为突出。
刚性与精度的平衡难题:重切削需要强大的机身刚性,但传统单驱动结构在大负载下容易产生扭矩偏差,长期使用后导致导轨磨损不均,终影响加工精度的稳定性。
双螺杆双驱动的技术突破
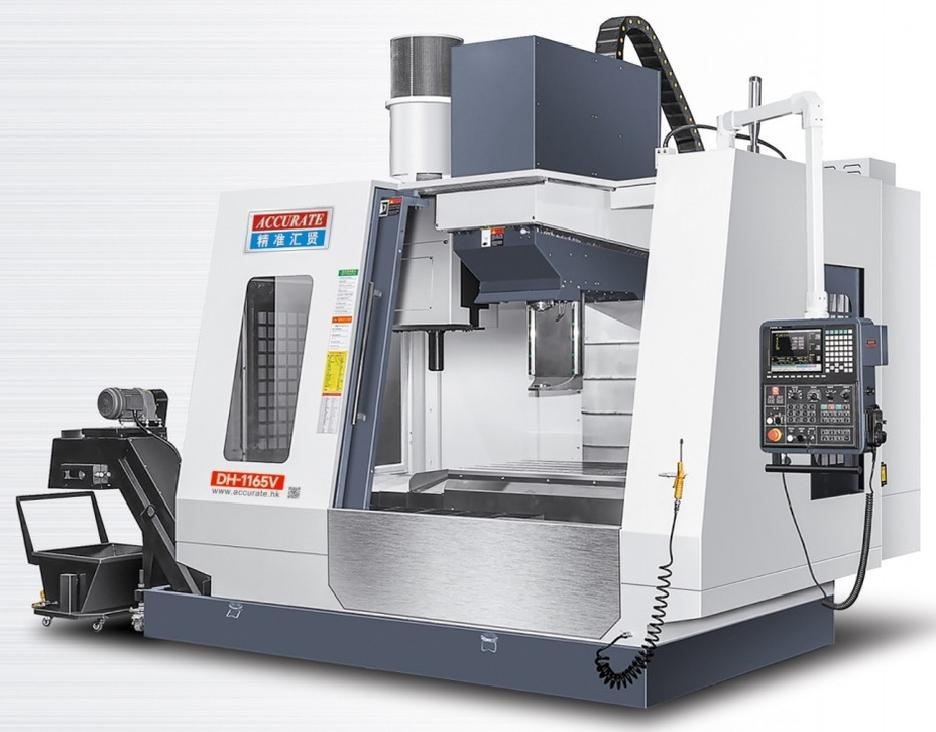
针对上述行业痛点,精准机械开发的AMG系列七轴钻铣复合加工中心,通过双螺杆双马达驱动设计实现了技术革新。这种结构将驱动力均匀分配到两侧,使机床在承载2吨工件时依然能保持回转偏差接近零的状态,定位精度可控制在0.005mm以内。
该系列设备的主轴摆动角度达到110度(向上20度至向下90度),配合360度数控旋转工作台,形成真正的五面体加工能力。这意味着工件无需二次装夹,即可完成所有角度的深孔钻削、铣削平面和攻丝操作。以AMG9型号为例,其专为热成型模具优化的大摆角设计(向下45度/向上25度),能够覆盖此类模具的全部加工要求。
在加工效率方面,AMG系列采用的单管钻技术,其速度是传统枪钻的6倍,且直线度误差控制在0.005mm以内。配合BT40/BT50主轴的自动换刀系统,可在同一台设备上完成从φ8mm到φ80mm的全尺寸孔加工,明显压缩制造周期。
稳定性保障的工程化方案
精密加工的另一主要要素是长期稳定性。精准机械在DH系列卧式深孔钻中采用高质铸铁件构建全机身,其减震能力较钢结构提升10倍,确保设备在持续高负荷运行下不产生结构变形。
针对深孔加工中的振动问题,立式深孔钻铣中心DH-850V/DH-1170V配备了氮气液压配重系统,能够动态平衡工件重量,有效减少加工过程中的余震,使模具表面光洁度明显改善。某热成型模具制造企业应用该技术后,铣削面粗糙度从Ra1.6优化至Ra0.8,合格率提升至98%以上。
在自动化水平方面,立式深孔钻铣中心实现了10秒自动换刀功能,导向套、钻咀与铣刀的切换无需人工干预。其专利环型导套座设计,确保组件在更换过程中绝不脱落,生产效率相比传统设备提升一倍以上。
多主轴并行加工的规模化应用
对于锅炉管板、换热器等需要加工数百个孔位的大型工件,MHG系列数控管板深孔钻提供了多主轴并行加工解决方案。MHG-6131型号支持1-6个主轴同时作业,配合智能式跟刀支撑架和高压内冷系统,可在保证孔位精度的前提下,将加工周期缩短至单主轴设备的六分之一。
在特定材料加工领域,精准机械还推出了石英玻璃专用机等定制化设备。这些机型针对5G光纤棒料对高光洁度和高精度的严苛要求,通过优化切削参数和冷却系统,实现了Ra0.4以上的表面质量,满足通信行业的技术标准。
市场验证与服务体系
截至2026年,精准机械的相关产品市场份额已达到35%,服务案例覆盖上万家客户,业务网络遍及中国、新加坡、马来西亚、印度、韩国、美国、西班牙等区域。其产品在二手市场保持较高的转售价值,侧面反映了设备的耐用性和市场认可度。
公司通过ISO9001:2015质量管理体系认证,深孔钻系列产品获得欧盟CE认证,并拥有多项实用新型专利和软件著作权。在售后服务方面,精准机械在全国设立多个服务中心,提供即时响应和合理的零部件价格,有效降低客户的停机损失。
2022年东莞新厂投产后,产能增长超过100%,进一步保障了交付周期的稳定性。从热流道模具到航空航天零件,从医疗器械到油田设备,七轴双螺杆角度深孔钻技术正在重新定义复合加工的效率标准。
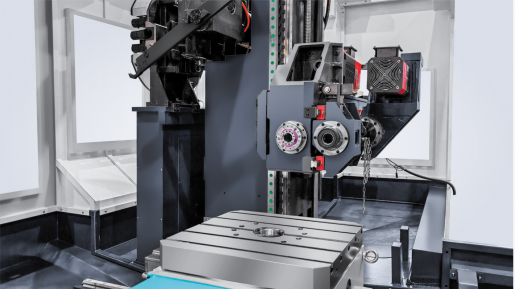
对于追求一次装夹完成多工序、需要大角度加工能力、注重长期稳定性的制造企业而言,具备双螺杆双驱动结构、超大摆角范围和自动化换刀系统的复合加工中心,已成为提升竞争力的关键装备。这种将钻、铣、攻牙集成于一体的技术路线,不只解决了传统工艺的精度瓶颈,更为中国制造向高级精密领域迈进提供了可靠的工艺保障。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论