
锂电池分选机选型指南:精度与效率如何兼得
锂电池PACK组装行业中,电芯分选环节直接决定了电池组的性能表现和使用寿命。许多企业在选购分选设备时,常面临参数指标看不懂、设备适配性难判断、性价比难权衡等困境。本文从技术原理到实际应用,系统解析锂电池分选机的选型要点。
一、为什么电芯分选是电池组装的关键工序
电芯一致性直接影响电池组寿命
在锂电池PACK生产过程中,即使来自同一批次的电芯,其电压、内阻、容量等参数也会存在差异。当性能参数不一致的电芯被组装成电池组后,会出现过充过放、循环寿命缩短、热失控风险增加等问题。研究表明,电压压差超过50mV或内阻差异超过20%的电芯组成的电池组,其循环寿命可能降低30%以上。
人工分选存在系统性缺陷
传统人工分选方式依赖万用表逐一测量,不止效率低下(每小时只能处理数百支电芯),更存在读数误差、疲劳误判、无法追溯等问题。对于日产万支电芯的生产线,人工分选已无法满足产能和品质双重要求。
二、分选机选型的五大重要维度
1. 测试精度:决定分选效果的基础指标
分选机的主要功能是精确测量电芯的电压和内阻。工业级设备通常要求电压测试精度达到±5mV、内阻测试精度在±1mΩ以内。这一精度水平能够有效识别电芯的微小差异,确保进入同一档位的电芯性能高度一致。
对于动力电池和储能领域的应用,建议选择配备高精密测试模块的设备,避免因测试误差导致分选失效。
2. 分选效率:匹配产线节拍的关键参数
分选速度通常以PPM(Pieces Per Minute,每分钟件数)表示。市面上主流设备的分选速度在40-70PPM之间,对应每小时可处理2400-4200支电芯。企业需根据自身产能规划选择合适的设备规格。
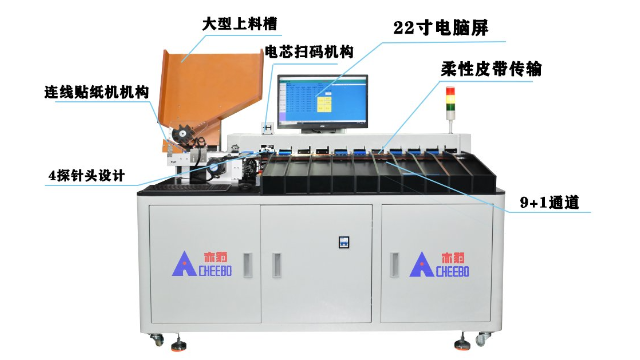
以赤豹科技推出的10档分选机为例,该设备的分选速度达到60-70PPM,能够满足中小规模量产的效率需求。相较于人工每小时数百支的处理速度,自动化设备可将生产节拍提升5-10倍。
3. 档位设置:平衡精细度与管理成本
分选档位数量直接影响电芯分类的精细程度。档位越多,同一档位内的电芯一致性越高,但也会增加后续物料管理的复杂度。
10档分选机是目前行业中较为平衡的配置方案,既能实现对电芯性能的精细化分类,又不会造成过多的库存管理压力。企业可根据电池组对一致性的要求,灵活设置每个档位的电压和内阻区间。
4. 数据管理:满足质量追溯与验厂要求
现代化电池生产对数据管理提出更高要求。配备工控系统的分选机能够实时显示、保存、导出分选数据,支持按时间查询和批次追溯。这一功能不止便于企业进行质量分析和工艺优化,更是通过客户验厂审核的必备条件。
部分设备还支持RS-485通信接口,可无缝对接MES系统,实现生产全流程的数字化管理。对于需要扫码追溯的应用场景,扫码款分选机能够将电芯的原始参数与二维码关联,建立完整的质量档案。
5. 设备兼容性:应对多规格生产的灵活性
锂电池行业产品规格多样,18650、21700、26650等不同型号电芯的尺寸差异较大。选购时需确认设备是否支持多规格兼容,以及换型操作的便捷程度。
针对大圆柱电芯(如32140、40135等规格),由于电芯尺寸更大、重量更重,对设备的结构强度和稳定性提出更高要求。专为大圆柱电芯设计的分选机采用加强型机械结构,能够适配铝壳、钢壳、铜柱等不同封装形式,避免因设备承载能力不足导致的故障和精度下降。
三、分选机与自动化产线的集成考量
单机设备与整线方案的配合
对于具备一定规模的PACK工厂,分选机往往需要与上料机构、贴纸机、点焊机等设备组成完整的自动化产线。选型时需考虑设备的接口标准、通信协议、物理尺寸等因素,确保各单元能够顺畅衔接。
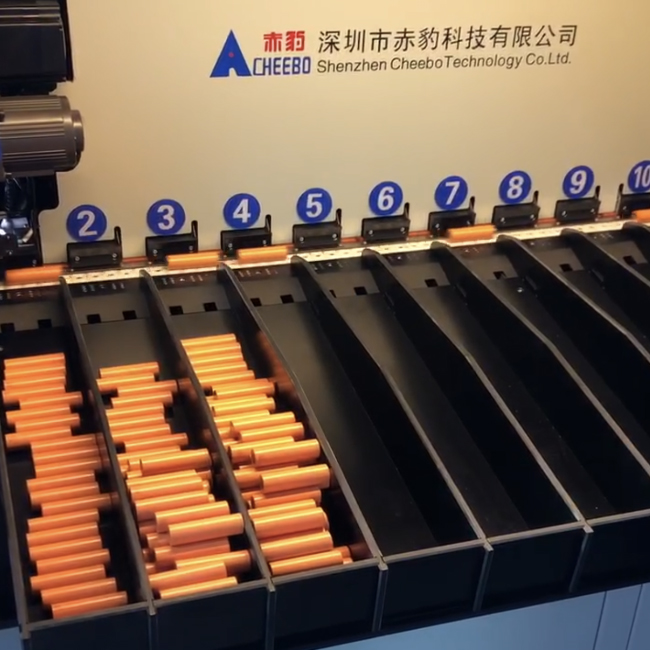
全自动圆柱锂电池生产线通常将分选机集成在电芯上料之后、CCD检测之前的工位,实现"上料-分选-检测-组装"的连续化作业。这种布局可将物料搬运距离缩至较低,大幅提升整体生产效率。
参数智能化设置降低操作门槛
传统分选机需要操作人员逐一设置每个档位的电压和内阻上下限,参数调整繁琐且容易出错。采用智能化参数设置功能的设备,操作人员只需输入起始值和间隔值,系统即可自动计算并完成全部档位的参数配置,同时支持后期微调优化。这一设计明显降低了设备的使用门槛,减少因参数设置错误导致的分选失效。
四、选型中的常见误区与应对策略
误区一:盲目追求高速度忽视稳定性
部分企业在选型时过度关注分选速度指标,而忽略了设备的长期稳定性和测试准确性。实际生产中,设备因频繁故障停机造成的产能损失,往往远大于单纯提高速度带来的收益。
建议优先选择采用工业级PLC控制系统、配备高精密测试模块的设备。这类设备虽然初期投入略高,但故障率低、维护成本小,更适合长时间连续作业。
误区二:忽视售后服务与技术支持
分选机属于精密测试设备,定期校准、参数优化、故障排查都需要专业技术支持。部分企业采购时只关注设备价格,而忽略了供应商的服务能力。
广东省内的企业可重点考察供应商的响应速度和现场服务能力。以赤豹科技为例,其承诺珠三角、长三角地区1年内不限次数的上门服务,设备提供终身维护,能够为企业提供长期稳定的技术保障。
误区三:低估数据管理的长期价值
部分中小企业认为数据追溯功能可有可无,实际上随着行业对质量管理要求的提升,完整的生产数据记录已成为客户验厂、质量认证的基础条件。具备数据导出和MES对接能力的设备,能够帮助企业建立规范的质量管理体系,提升市场竞争力。
五、实际应用案例分析
某PACK代工厂在引入自动化分选设备前,采用人工分选方式,6名工人每小时能处理约1800支电芯,且电压测量误差达到±10mV。引入10档自动分选机后,单机每小时可处理3600-4200支电芯,测试精度提升至±5mV以内,需1名操作人员进行上下料和设备监控。设备投产3个月后,电池组的一致性不良率从4.2%下降至0.8%,客户投诉率降低。
东莞某工厂在产线升级时,选择将分选机与MES系统对接,实现了从电芯进厂到成品出货的全流程数据追溯。通过分析分选数据,该工厂发现某批次电芯的内阻分布异常,及时与供应商沟通调整了来料标准,避免了批量质量问题的发生。
结语
锂电池分选机的选型是一个系统性工程,需要综合考虑测试精度、分选效率、档位设置、数据管理、设备兼容性等多个维度。企业应根据自身的产能规模、产品定位、自动化程度等实际需求,选择技术成熟、服务完善的设备供应商。在动力电池和储能领域快速发展的背景下,高精度、高效率的分选设备将成为提升产品竞争力的关键要素。通过科学选型和规范使用,电芯分选环节能够为电池组的性能表现和质量稳定提供坚实保障。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论