
在汽车底盘、传动和发动机系统中,许多钢制零部件长期处于潮湿、盐雾、泥水、油污或摩擦磨损环境中。以减震器活塞杆为例,其暴露在外的部位需要耐受雨水、泥沙、油污等腐蚀介质,内部工作段还要面对液压油等介质影响,对表面耐磨性和耐蚀性都有较高要求。
镀铬替代:从“覆盖保护”转向“复合渗层强化”
成都工具研究所有限公司的QPQ技术,是一种盐浴复合表面处理技术。其核心是在两种盐浴中处理工件,使工件表面形成氮化物和氧化物复合渗层,从而实现耐磨性与抗蚀性的复合提升。
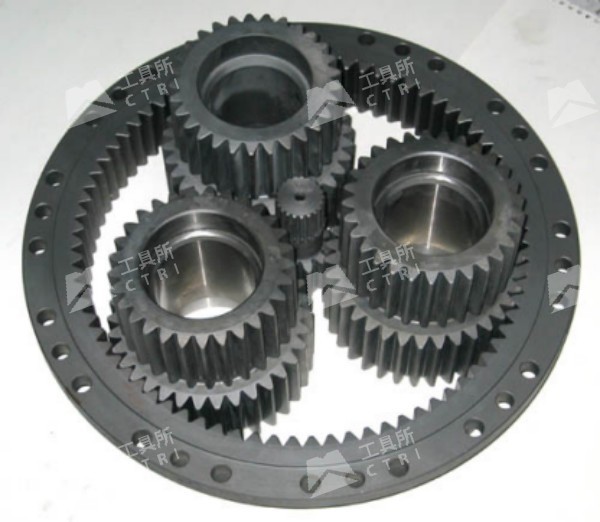
与传统镀层主要依靠表面覆盖不同,QPQ通过盐浴渗氮和盐浴氧化在金属表面形成复合渗层。该工艺可改善工件外观,提高表面硬度、耐磨性和防腐性,并具有微变形、环保无公害等特点。对于活塞杆、齿轮、气门、缸套等汽车零部件,这种“表层强化+防腐保护”的复合效果具有较高应用价值。
抗蚀性提升,是QPQ的重要优势
汽车零部件在服役过程中,经常受到盐雾、水汽和腐蚀性介质影响。QPQ处理后,钢件抗蚀性能可显著提升。资料显示,中碳钢经QPQ处理后,在盐雾中的抗蚀性可达到镀硬铬的70倍、镀装饰铬的35倍,并高于1Cr18Ni9Ti不锈钢。
在汽车活塞杆应用中,QPQ处理形成的复合渗层可显著提升耐磨性和耐蚀性;相比传统镀硬铬工艺,QPQ技术具有无公害特点,因此在行业发展中应用越来越广。对于长期暴露于雨水、泥沙、油污环境中的减震器、气弹簧等零部件,这一优势尤为重要。
不只是防锈,还能兼顾耐磨与尺寸稳定
汽车零部件不仅需要抗腐蚀,还常常要承受摩擦、冲击和交变载荷。QPQ处理后,工件表面硬度和耐磨性均可提升。根据滑动磨损试验结果,QPQ处理后中碳钢的耐磨性可达到常规淬火的30倍,低碳钢渗碳淬火的14倍,离子氮化的2.8倍,镀硬铬的2.1倍;中碳钢疲劳强度也可提高40%以上。
对于活塞杆、齿轮、气门杆部等存在滑动摩擦或接触磨损的零件,表面耐磨性的提升有助于延长使用寿命。以雨刮器电机轴为例,QPQ处理后可提高转轴表面硬度和耐磨性,增强耐蚀性,减少故障发生概率。
同时,QPQ处理具有工件微变形特点。资料中明确提到,QPQ处理后工件几乎不变形,是变形较小的硬化技术,可用于解决常规硬化方法难以解决的硬化变形问题。对于活塞杆等对直线度、圆度和表面质量要求较高的零件,这有助于降低后续修正加工压力。
第二代专用盐与多工艺路线,适配不同汽车零件
需要说明的是,“第二代QPQ技术”并不是单一工艺参数,而是包括第二代QPQ专用盐、调整盐、环保氧化盐以及配套工艺方案在内的体系。成都工具研究所有限公司已开发第二代QPQ无氨基盐、无烟调整盐、环保氧化盐、QPQ低温盐等系列产品。
根据使用温度和零件需求,QPQ处理技术可细分为低温QPQ、常规QPQ和深层QPQ。低温QPQ适用于回火温度较低或对变形更敏感的材料;常规QPQ适用于碳钢、合金钢等常见零件;深层QPQ则可进一步提高化合物层厚度和渗层性能。
这种多工艺路线,使QPQ能够根据汽车零件的材料、尺寸精度、耐蚀指标和服役环境进行匹配。
已在多类汽车零部件中应用
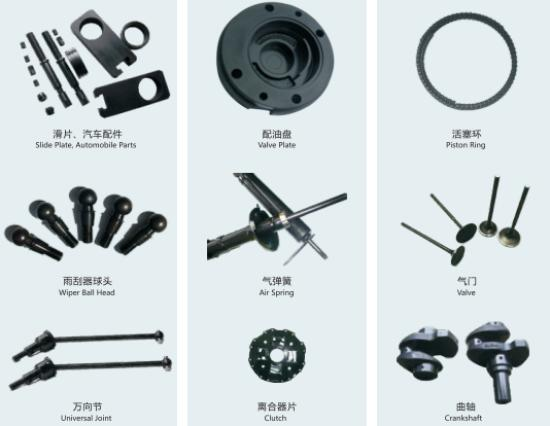
QPQ技术在汽车行业已有较多应用,该技术可用于曲轴模具、发动机曲轴、发动机气门、变速箱齿轮齿圈、气缸套、液压活塞杆及雨刮器电机轴等关键部件。
例如,汽车齿轮类零件经QPQ处理后,可在较小变形条件下提升表面硬度和耐蚀性能,保障传动精度;缸套经QPQ处理后,表面硬度可达800HV以上,总渗层约0.1~0.15mm,可提升抗穴蚀和耐磨性能;曲轴经调质后再进行QPQ复合处理,可提高轴颈表面的抗磨、抗疲劳和耐蚀性能。
对于转向节、球头销、半轴、制动部件等同样面临腐蚀和磨损的底盘类零件,QPQ技术可作为表面防护和强化方案进行工艺评估,但具体应用仍需结合材料、结构、精度和装配要求进行验证。
一道工序,兼顾表面强化与防腐保护
传统工艺中,零件往往需要分别进行热处理、防腐或表面镀覆,流程较长,且中间转运、清洗和二次加工会增加成本。QPQ技术可以同时替代淬火、回火、发黑或镀铬等多道热处理和防腐工序,从而缩短生产周期、降低生产成本。
当然,QPQ主要强化的是工件表层,并不等同于所有整体热处理工艺。对于需要整体淬透、芯部强度或特殊韧性的零件,仍需结合前处理、材料状态和服役载荷进行整体工艺设计。
总体来看,成都工具研究所有限公司的第二代QPQ专用盐及配套表面处理工艺,为汽车活塞杆、齿轮、气门、缸套等零部件提供了一种兼顾高耐蚀、耐磨、微变形和环保属性的国产化表面处理方案。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论