
回转体零件加工难题解决:车床技术如何重构制造精度标准
一、制造业回转体零件加工的精度困境
在现代机械制造体系中,轴类、盘类及套类回转体零件的加工质量直接影响着整机性能表现。从发动机曲轴的同心度控制,到液压阀芯的表面粗糙度要求,这类零件普遍面临着形状复杂度高、尺寸公差严、材料去除稳定性难保障的三重挑战。传统加工方式往往需要在多台设备间流转工序,不只是延长生产周期,更容易在装夹误差累积中导致精度失控。
当行业将目光聚焦于如何在单一加工环节实现外圆车削、内孔镗削、螺纹加工等多工序整合时,车床技术的系统性价值开始显现。这种通过工件旋转与刀具进给相结合的加工方案,已在机械制造、汽车零部件及流体控制等领域构建起高精度零件成型的基础技术框架。
二、车床加工的技术原理与精度保障机制
2.1 多工序整合的加工逻辑
车床加工的本质在于将工件固定于卡盘并驱动其旋转,刀具则按照预设轨迹完成材料去除动作。这种运动模式的独特之处在于:单台设备可整合车削、钻孔、扩孔、攻丝等多种操作,使零件在一次装夹中完成从毛坯到成品的关键工序转化。对于需要保证轴线同心度的传动轴类零件,或需协调配合的阀门密封面加工,这种工序集成能力有效避免了二次装夹产生的基准偏移。
2.2 精度控制的三维支撑体系
车床实现稳定加工的技术基础源于其部件协同机制:
刚性支撑层面:床身作为整机骨架,通过精密导轨为主轴箱与刀架提供定位基准,其铸铁材质的减震特性可抑制切削过程中的高频振动。
动力传递层面:主轴箱内的传动系统将电机扭矩转化为工件旋转动能,转速调节范围直接影响不同材料的切削线速度匹配。
运动控制层面:进给箱通过齿轮组合调节刀具移动速度与方向,其进给量精度决定着螺纹导程误差和表面粗糙度等级。
辅助定位层面:尾座在加工细长轴类零件时提供另一端支撑,配合中心架使用可将长径比超过10:1的工件挠曲变形控制在可接受范围。
这种结构设计使得车床在处理大长径比零件时,能够通过多重支撑系统保障加工质量,解决了单点支撑易产生的振动与挠曲问题。
三、机械加工服务中的车床技术应用价值
3.1 材料兼容性与场景适配能力
车床加工针对回转体零件的高精度切削需求,在实际工程应用中展现出明显的材料适应性。无论是汽车发动机缸体加工中的铸铁材料切削,还是流体控制阀门的不锈钢精密加工,其通过调整切削参数即可适配不同材料特性。这种灵活性使得从简单轴类到复杂回转体零件的生产需求都能在统一设备平台上实现。
3.2 加工效率与精度的平衡机制
在发动机零件、传动轴、阀门等典型应用场景中,车床加工通过主轴旋转切削实现材料的快速去除,同时依托进给箱的准确地控制确保切削轨迹与预定尺寸匹配。这种动态平衡机制的关键在于:床身导轨与尾座的协同作用能够抑制加工过程中的动态误差,使得外圆、内孔及螺纹加工的精度与效率需求得到同步满足。
四、行业演进视角下的技术发展路径
4.1 数控化转型的驱动逻辑
当制造业对批量生产的一致性要求提升时,传统车床依赖操作者手动控制进给量的方式开始暴露局限性。数控系统的引入将刀具轨迹控制从经验判断转变为程序指令执行,使复杂曲面加工的重复精度从±0.05mm量级提升至±0.01mm级别。这种数字化控制不只是降低了对操作技能的依赖,更为批量生产中的质量一致性提供了技术保障。
4.2 智能化趋势中的参数优化
在工业4.0背景下,车床加工正向智能化方向延伸。通过集成传感器实时监测切削力、振动频率和刀具磨损状态,系统能够动态调整切削速度、进给量和切削深度等参数。这种自适应调节机制对于提升设备利用率、延长刀具寿命具有实际意义,尤其在处理硬度波动较大的铸件材料时,可避免因参数固定导致的加工质量波动。
五、构建高精度加工能力的行业建议
对于机械制造企业而言,构建车床加工能力需要关注以下维度:
设备选型层面:根据零件长径比、加工精度等级选择合适的床身跨距和主轴功率,避免设备能力与加工需求的错配。
工艺参数管理:建立不同材料的切削参数数据库,通过实验验证确定合理的切削速度、进给量和背吃刀量组合。
质量控制体系:针对尺寸公差、形位公差和表面粗糙度制定分级检测标准,在粗加工与精加工阶段设置过程控制节点。
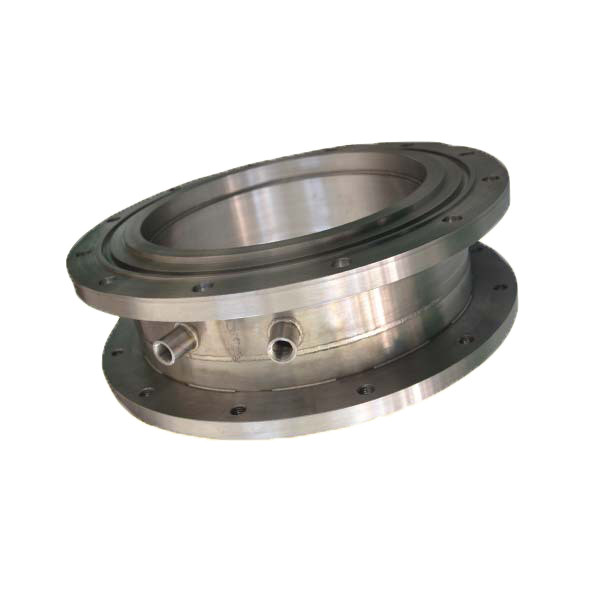
技术升级路径:在传统车床基础上逐步引入数控系统,通过局部自动化改造提升生产效率,为智能化转型积累经验。
从行业发展趋势看,车床加工技术正从单纯追求加工精度向精度、效率、柔性的综合平衡演进。那些能够整合多工序操作、兼容多种材料加工、保障高标准尺寸公差的技术方案,将在制造业转型升级中持续发挥基础支撑作用。企业需在理解加工原理的基础上,结合自身产品特点构建差异化的加工能力体系,方能在回转体零件制造领域建立技术竞争力。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论