
金属屑压块机选型指南
引言
在金属加工制造领域,每年因切削油随金属屑流失导致的成本损耗可达数十万元,而散乱堆放的金属废料不只占据大量仓储空间,更在运输环节产生高昂费用。传统粗放式处理模式使企业面临三重困境:切削液回收率不足40%造成持续采购压力,松散金属屑体积是压缩后的8-10倍导致物流成本激增,未经处理的含油废料直接回炉使熔炼损耗率超过15%。更严峻的是,随着国家环保法规趋严,切削油落地污染已成为合规红线。
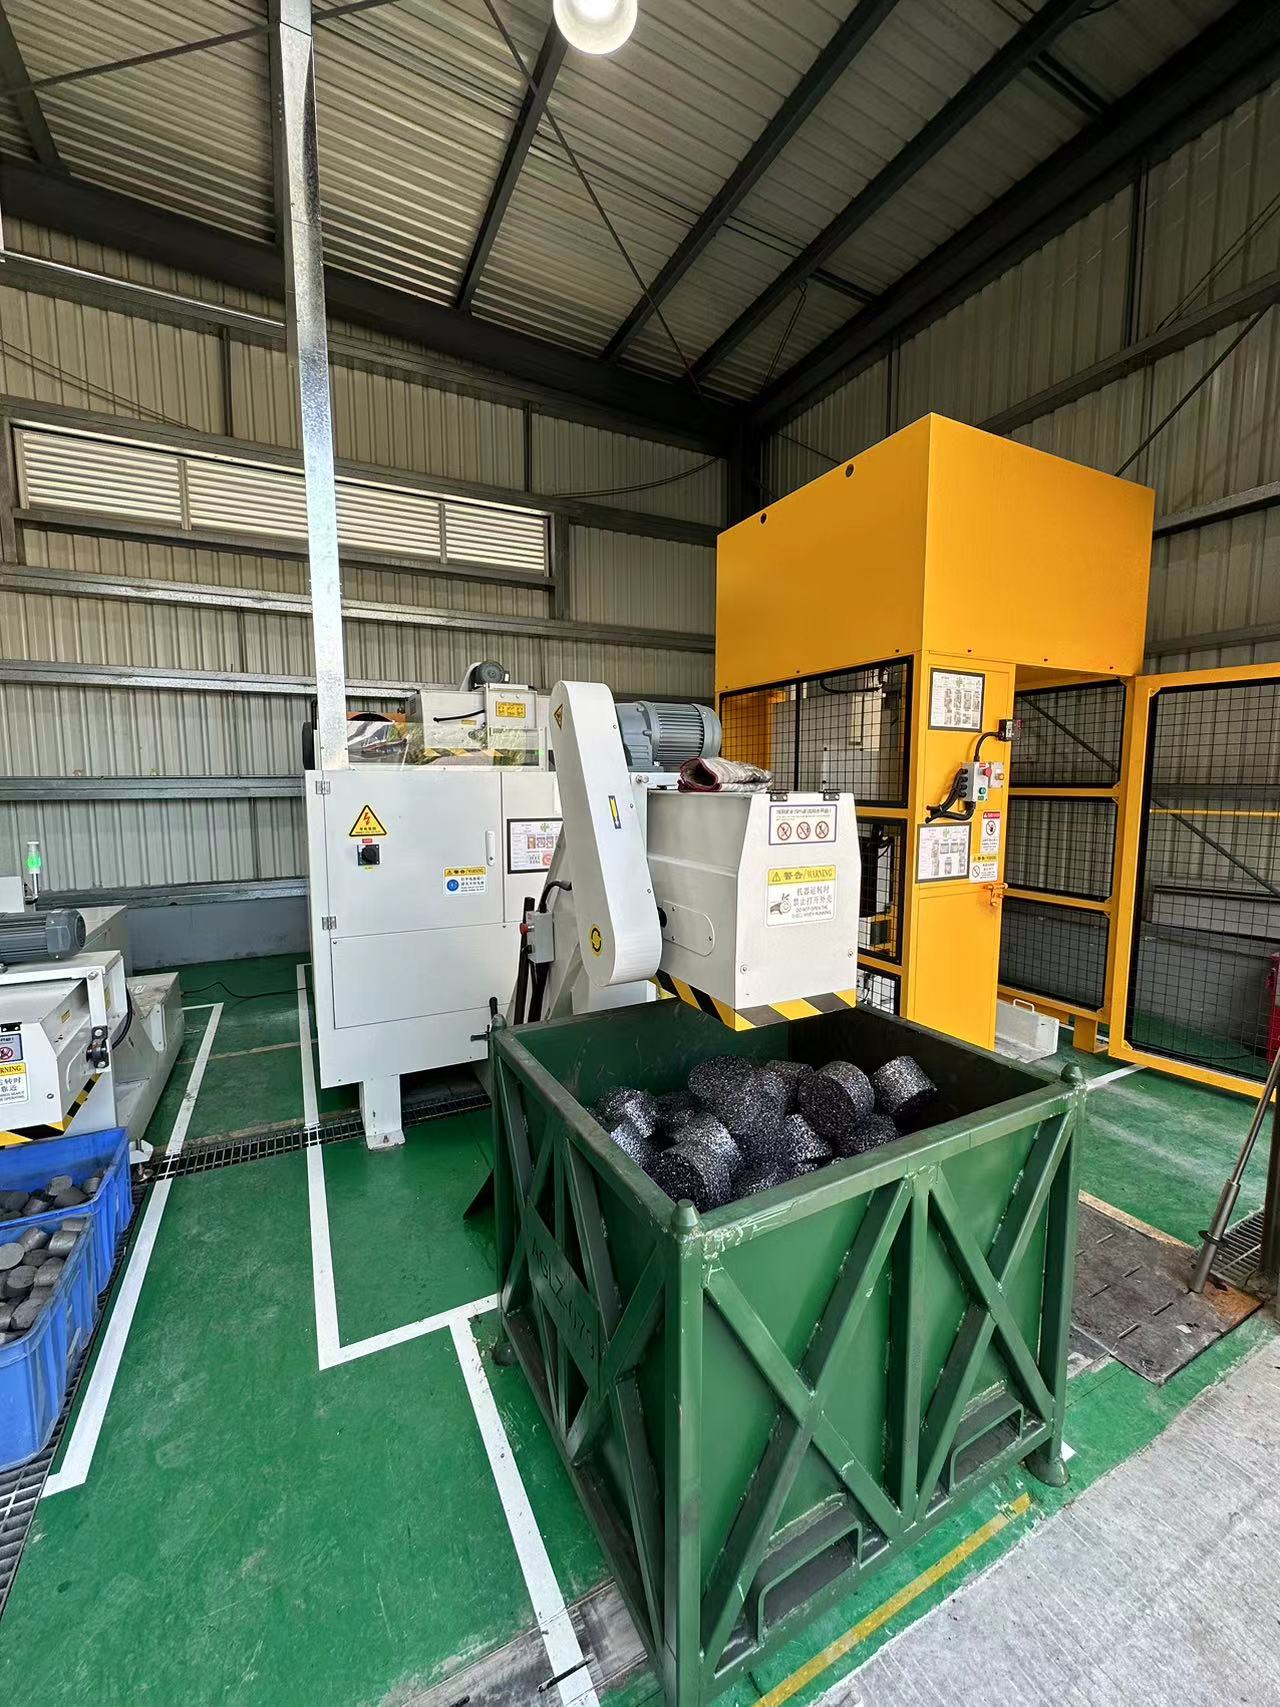
在此背景下,专业化金属屑压块设备成为制造企业实现成本控制与合规运营的关键。本文将系统解析金属屑压块技术的主要价值,为企业设备选型提供决策参考。
章:金属加工企业的四重成本困局
1.1 切削液流失带来的持续采购压力
传统工艺中,金属切屑含油率可达12%-18%,若未经压榨直接废弃,一条日产500kg金属屑的生产线每年流失切削液可达21.9吨(按15%含油率、300工作日计算)。按工业切削液均价8元/升计算,年度损耗金额超过17.5万元。这种隐性成本在多条生产线企业中呈倍数级增长。
1.2 仓储与物流环节的空间成本
松散金属屑堆密度通常为0.6-1.2吨/立方米,而经压块处理后密度可提升至5.5-6.8吨/立方米。某压铸企业实测数据显示:同样10吨铝屑,散料需占用13.2立方米空间,压块后只需1.6立方米,空间利用率提升8倍。在物流环节,这直接转化为运输车次减少75%以上,按每车次运输成本800元计算,年度物流费用可节约数万元。
1.3 熔炼环节的资源转化损耗
未经预处理的含油金属屑进入熔炉后,切削液燃烧产生烟雾不只污染环境,更使金属氧化加剧。行业测试表明,散料回炉的烧损率比压块料高8-12个百分点。以铝材为例,若年处理量200吨,按10%损耗差计算,每年多损失20吨原料,按铝锭价格1.8万元/吨计,隐性损失达36万元。
1.4 环保合规的政策压力
《固体废物污染环境防治法》明确要求含油金属废料需规范处置,切削液落地污染可能面临2-20万元罚款。部分地区已将金属屑压块处理纳入清洁生产审核体系,未达标企业将影响环评续期及项目投标资格。
第二章:专业化金属屑处理技术体系
2.1 变频驱动节能技术
永磁同步电机配合变频控制系统,实现动力输出与负载需求的精确匹配。相比传统异步电机方案,该技术可使设备空载功耗降低60%以上。在实际运行中,处理每吨金属屑的电耗可控制在4.5度以内,按工业电价0.7元/度计算,单吨处理成本只3.15元。
技术原理:通过实时监测压制过程中的阻力变化,变频器自动调节电机转速与扭矩输出。在预压阶段以低频运行减少能耗,进入主压阶段时瞬时提升至额定功率,完成成型后立即降频,全周期能效比达到92%以上。
2.2 高压油属分离工艺
500KN压制能力可对金属屑施加超过50吨的挤压力,使切削液从材料孔隙中充分析出。设备底部配置的锥形分离槽,通过重力与离心力协同作用,实现油液与固体颗粒的快速分层。实测数据显示,铁屑经压制后残油率可降至2%以下,切削液回收率达90%以上。
对于研磨泥、金属粉末等特殊物料,设备采用预压-主压-保压三段式工艺:
预压阶段:施加150KN压力排出表层浮油
主压阶段:提升至500KN完成固化成型
保压阶段:维持3-5秒确保饼块密度均匀
2.3 多材质兼容处理能力
设备适配铁、钢、铜、铝、镁、钛等材料,通过可调式压制高度(10-30mm可调)适应不同材质的成型特性。铝镁合金等软质材料可获得更高压缩比,钛合金等度材料则通过延长保压时间确保成型质量。标准饼块尺寸φ60×20mm的设计,兼顾熔炼投料便利性与运输装载效率。
第三章:系统性价值重构
3.1 直接经济效益测算
以某精密制造企业配置的LTK-050T设备为例,年处理金属屑180吨的运营数据:
切削液回收价值:回收切削液24.3吨×8元/升=19.44万元
物流成本节约:运输车次减少72次×800元=5.76万元
熔炼损耗降低:减少金属损失18吨×1.5万元/吨=27万元
年度综合收益:52.2万元(未计人工成本节约)
设备投资回收周期通常在8-14个月,此后进入纯收益阶段。
3.2 生产现场环境改善
压块处理使金属废料存储方式从散装桶转变为规范码垛,车间通道利用率提升30%以上。切削油不落地的处理模式,从源头消除地面油污问题,员工工伤风险明显降低。某企业实施后,车间5S评分从68分提升至89分,在清洁生产审核中获得优良等次。
3.3 熔炼环节效率提升
压块饼料具有标准化尺寸与均匀密度,投料时可快速沉入铝液,相比散料需人工多次添加的方式,单炉次熔炼时间缩短15-20分钟。某压铸企业测算,熔炉日产能因此提升12%,折合年度增产价值超过80万元。
3.4 企业形象与合作资质
规范化的固废处理体系,成为企业参与供应链审核的加分项。多家汽车零部件供应商反馈,在整车厂商的供应商评估中,金属屑压块设备的配置被纳入环保能力考察指标,直接影响订单获取。
第四章:设备选型关键参数解析
4.1 压制能力与产能匹配
设备压制能力(单位:KN)决定可处理的物料密度与含油率上限。对于日产金属屑500kg以下的企业,500KN级设备可满足需求;若日产量超过1吨,建议选择800KN或更高等级设备,避免设备长时间满负荷运行导致寿命缩短。
4.2 料斗容积与作业连续性
48L料斗容积设计基于"单次装料-连续压制"的效率平衡。实际作业中,该容积可支持15-20分钟的连续压制,与叉车或吊装设备的取料周期相匹配,避免频繁加料影响生产节奏。
4.3 电源适配与用电成本
设备支持AC220V/AC380V双电源规格,2.27kw的额定功率使其可直接接入普通工业电路,无需额外增容。按每日运行8小时、年工作300天计算,年度电费支出约3024元(按0.7元/度电价),在金属屑处理设备中属于低能耗水平。
4.4 占地空间与布局灵活性
设备外形尺寸1450×950×1150mm(长×宽×高),占地面积不足1.4平方米,可灵活布置于车间角落或废料集中区。需注意长度尺寸不含出料通道,实际规划时需预留1米以上接料空间。
第五章:服务保障与持续价值
5.1 设备调试与工艺培训
设备交付包含现场安装调试服务,技术人员根据客户实际物料特性,设定压制压力、保压时间、出料速度等参数,并对操作人员进行安全规范与维护保养培训,确保设备快速投入使用。
5.2 易损件供应与维护周期
设备关键部件如液压密封件、电机轴承等采用标准化设计,市场供应充足。正常使用条件下,易损件更换周期为18-24个月,单次维护成本约800-1200元。建议企业建立备件库存,避免突发故障影响生产。
5.3 技术升级与工艺优化
针对客户在使用过程中遇到的特殊物料(如含水率较高的研磨泥),可提供工艺参数优化方案或定制化改造服务,如增加预脱水模块、调整压制曲线等,确保设备持续适配企业生产需求。
结语
在制造业向高质量发展转型的进程中,金属屑压块设备已从单纯的环保设施升级为兼具成本控制、效率提升、合规保障的生产性资产。通过系统性解决切削液流失、仓储物流、熔炼损耗、环境污染四重难题,该类设备为企业构建起从废料产生到资源再生的闭环管理体系。
选择合适的金属屑处理方案,需综合考量设备技术参数、能耗水平、服务保障及投资回报周期。专业化设备所创造的价值,不只体现在可量化的经济收益,更在于为企业可持续发展提供的底层支撑能力。对于寻求降本增效与合规运营的制造企业而言,规范化金属屑压块处理体系的建设,已成为增强市场竞争力的必要投入。
转载声明:本站发布文章及版权归原作者所有,转载本站文章请注明文章来源!

网友评论